

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
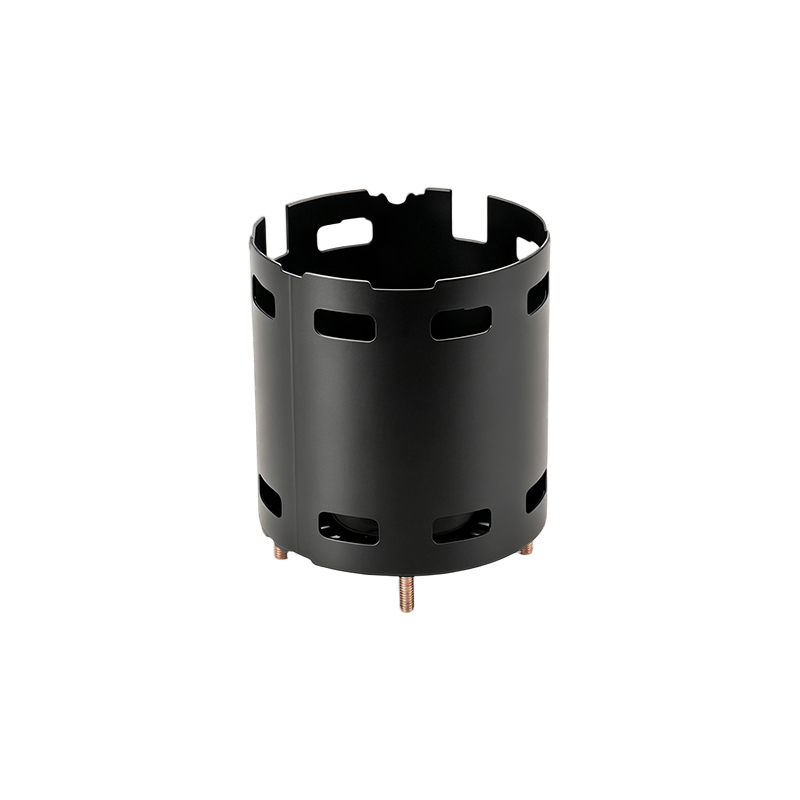
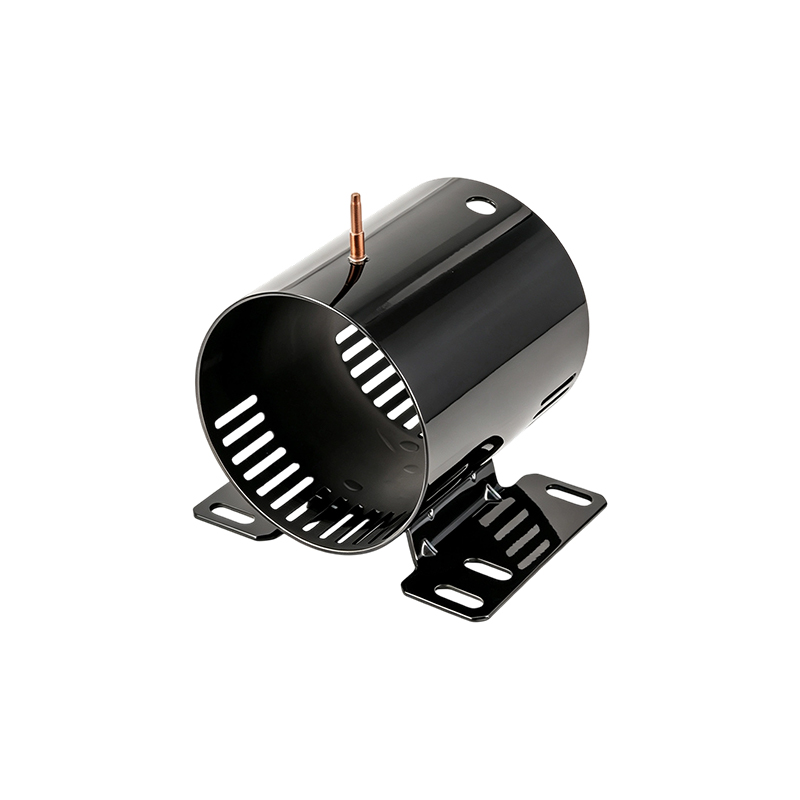
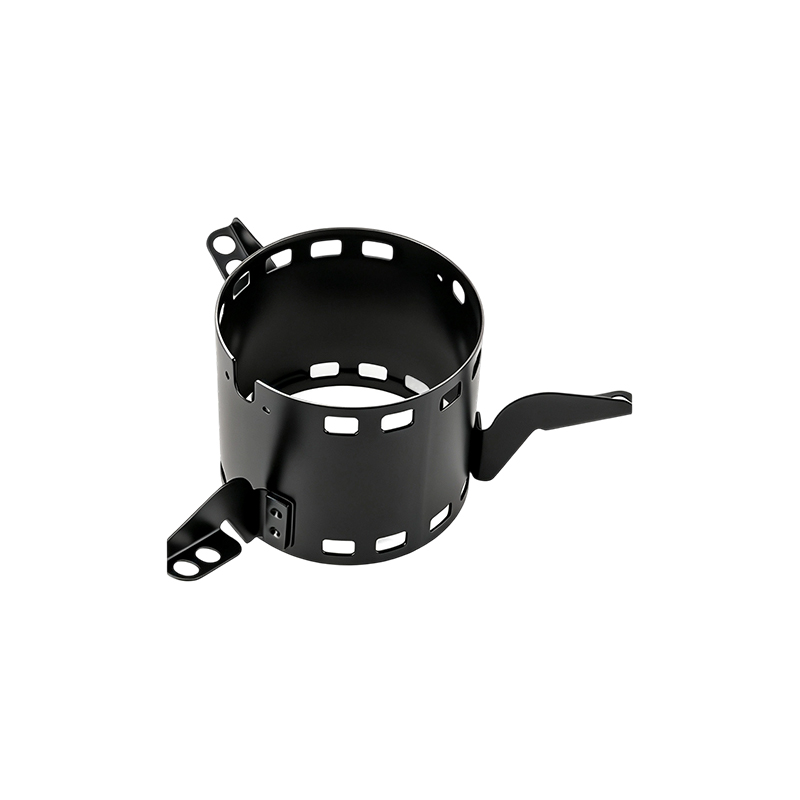
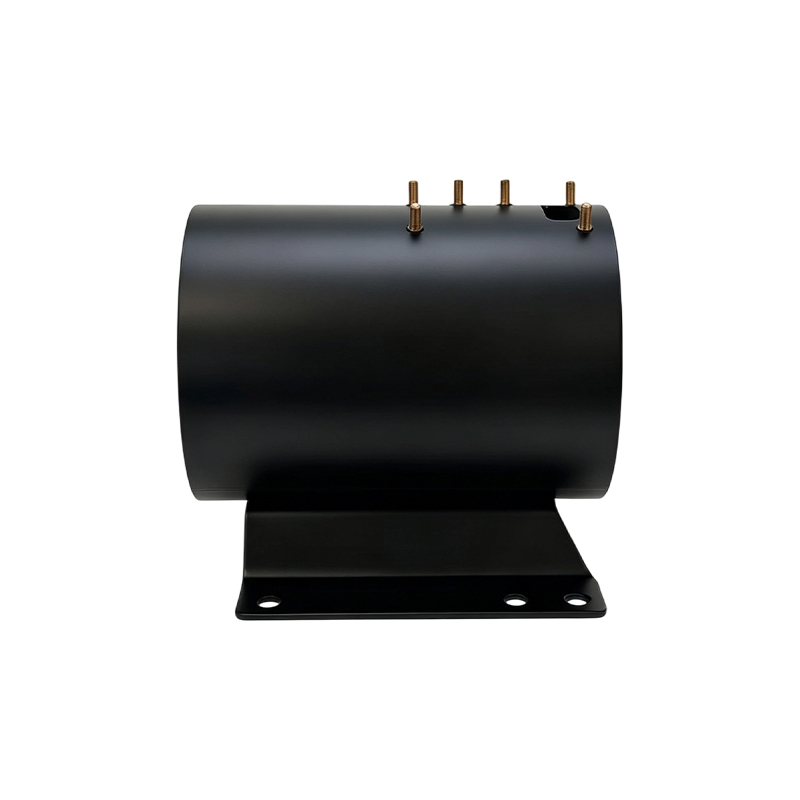
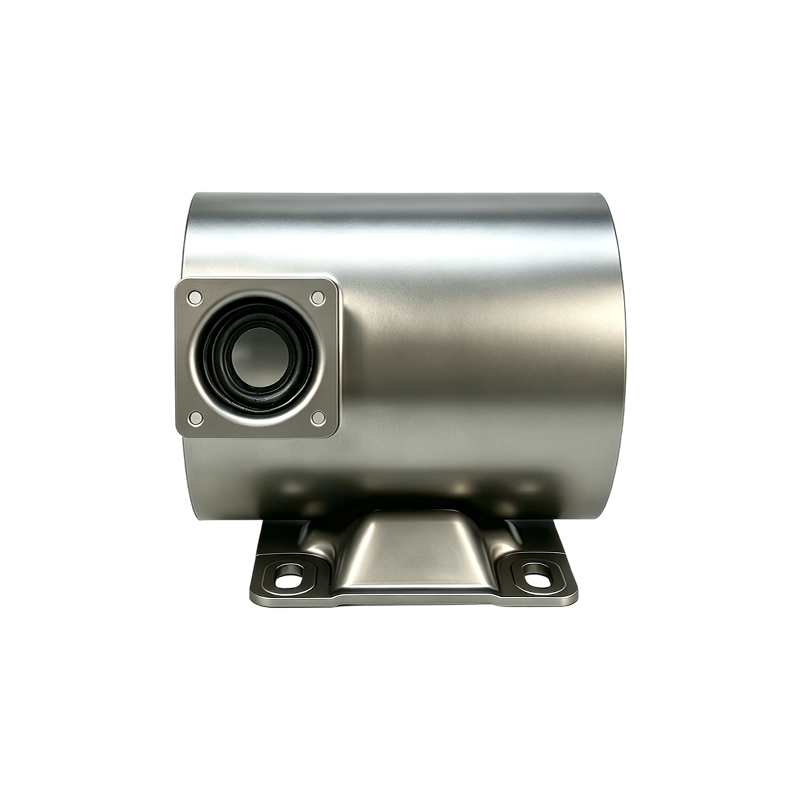
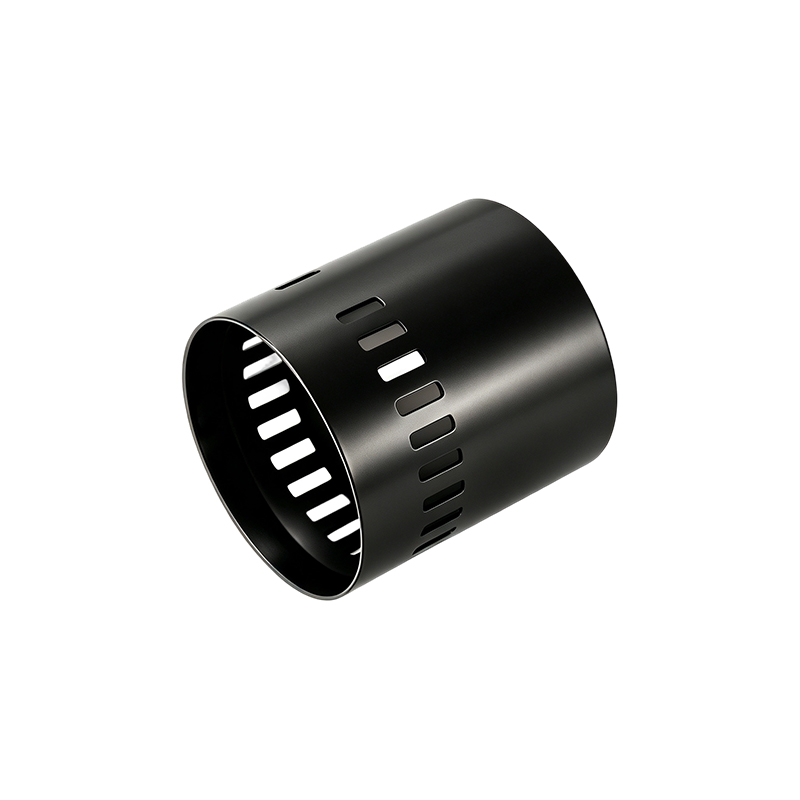
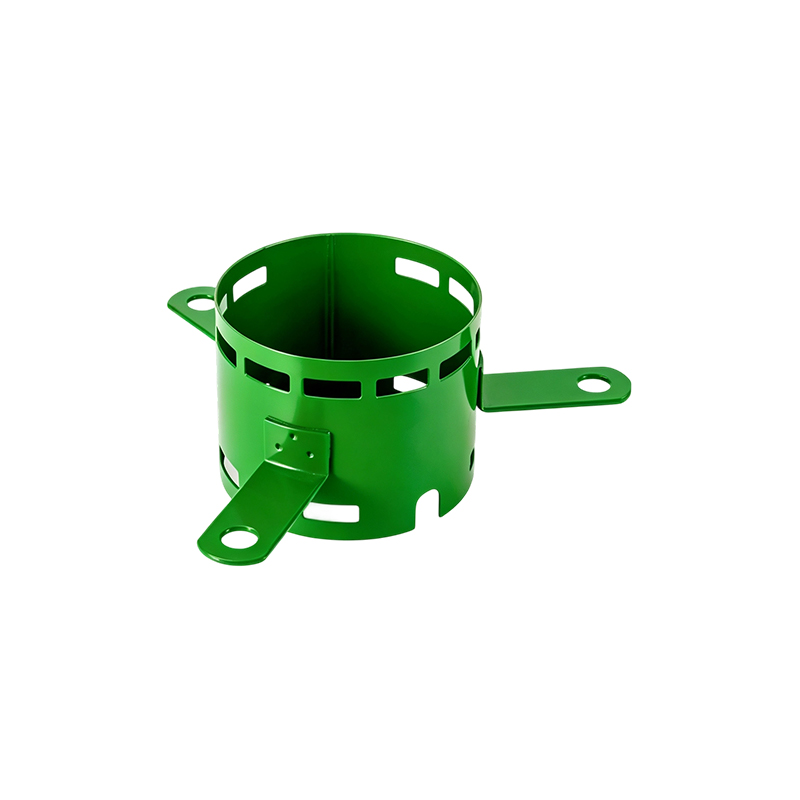
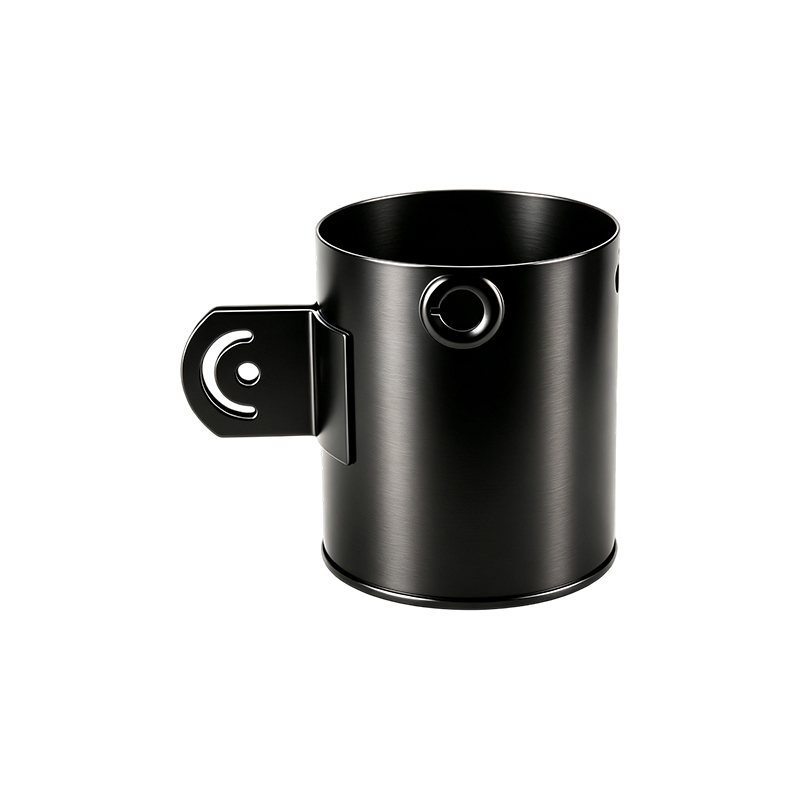
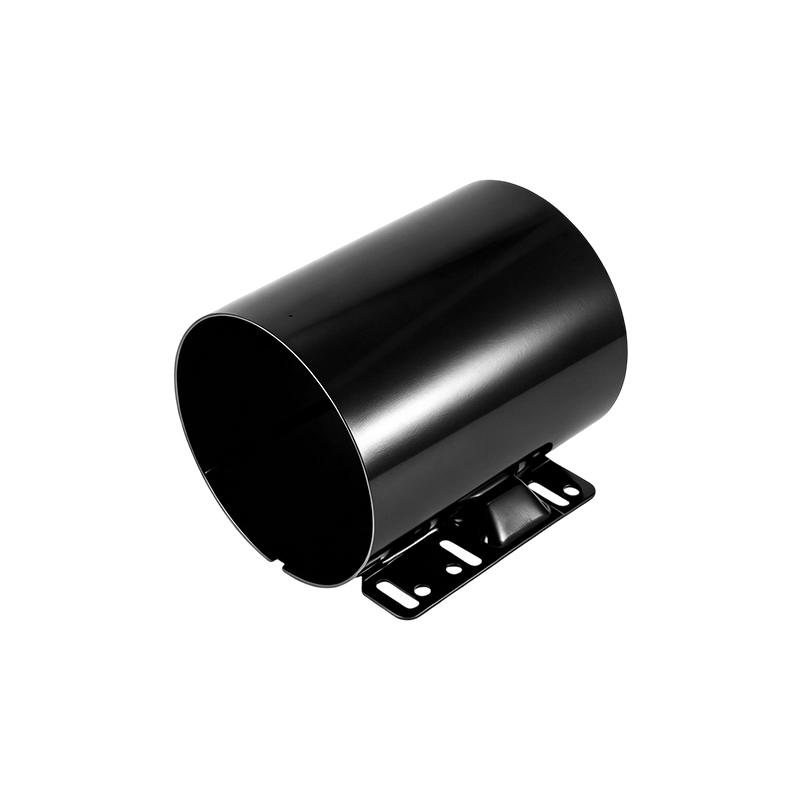
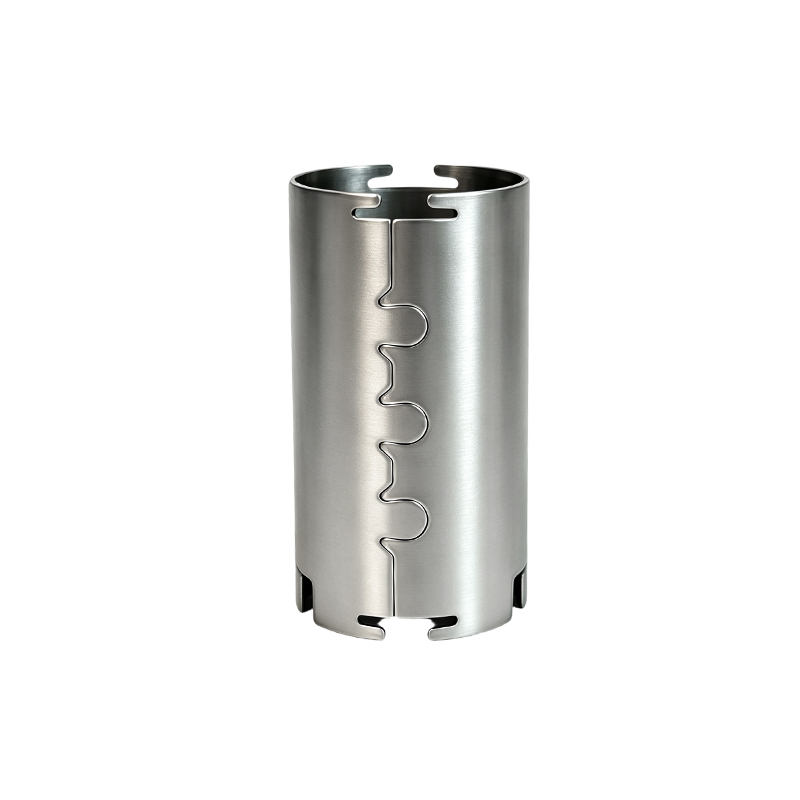
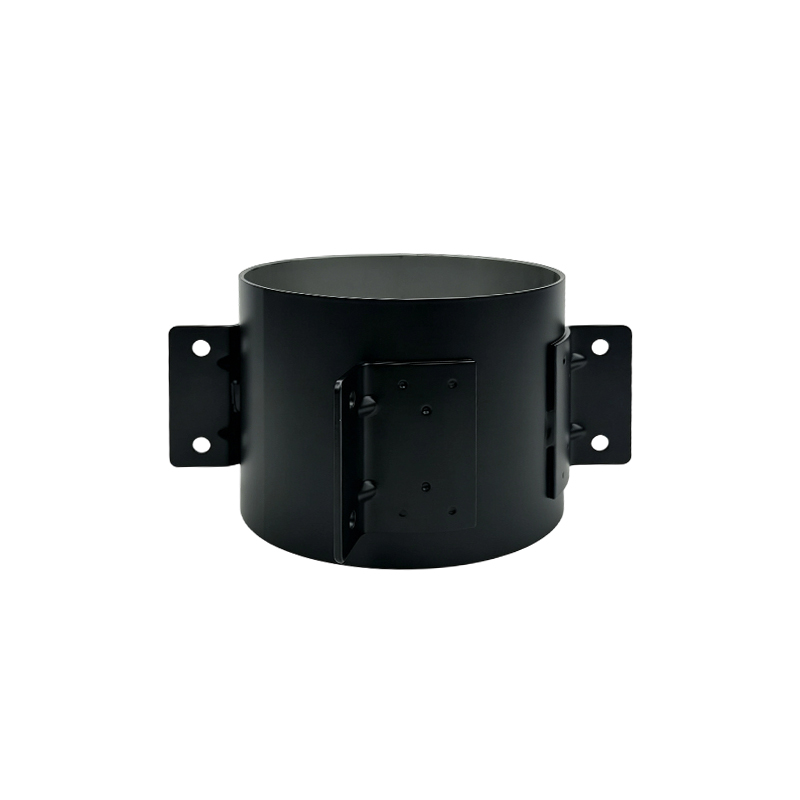
Motorhus med lyftögla
Jiangsu Yufeng Electric Co., Ltd. tillverkar motorhus med integrerat formade eller svetsade lyftöglor, utformade för att underlätta säker riggning under montering, transport och installation på plats. Dessa hus kombinerar strukturell integritet med lastklassade lyftredskap som överensstämmer med erkända riggstandarder. Tillverkningsprocessen inkluderar precisionsstämpling, robotsvetsning av klackförstärkningar, spänningsavlastande värmebehandling och CNC-bearbetning av kritiska monteringsgränssnitt. Med 40 års produktion av motorhus och en kapacitet som överstiger 5 miljoner enheter per år, levererar Yufeng lyftkrokhus i IEC- och NEMA-ramstorlekar, med anpassade klackkonfigurationer tillgängliga för specifika belastningskrav och rigggeometrier.
Klackar är designade med säkerhetsfaktorer på 4:1 eller 5:1 baserat på motorvikt. Lastklassificeringar verifieras genom finita elementanalys och fysisk provbelastningstestning enligt kundens krav.
Klackar är antingen stämplade i ett stycke med husskalet eller svetsade med fullpenetrerande fogar. Förstärkande kilar läggs till för laster med hög kapacitet för att fördela spänningen över huset.
Klämfunktioner är inbyggda i tillverkningssekvensen utan att störa dimensionsnoggrannheten. Eftersvetsavlastning säkerställer stabilitet hos kritiska hål och monteringsytor.
Produktspecifikationer
| Ramstorleksintervall | IEC 56 – 160 (NEMA 42–210 med adapterkonfigurationer tillgängliga) |
| Klämkonfiguration | Enpunkts-, tvåpunkts- eller fyrapunktslyftanordningar |
| Lyftmaterial | Samma som hus (DC01, SPCC, S235JR) eller konstruktionsstål av högre kvalitet |
| Säker arbetsbelastning (SWL) | 100 kg – 800 kg per lugg (anpassade betyg tillgängliga) |
| Säkerhetsfaktor | 4:1 (standard) eller 5:1 (på begäran) |
| Håldiameter (lyft) | 20 mm – 50 mm, eller slitsade konstruktioner för schackelkompatibilitet |
| Ytbeläggning | Zinkfosfat e-beläggning (standard); pulverlack eller zinkrik primer valfritt |
| Fläns planhet | ≤ 0,06 mm per 100 mm (efterbearbetning och avspänning) |
| Koncentricitet (pilot till monteringshål) | ≤ 0,12 mm |
Ingenjörs- och designöverväganden
- Lyftplacering: Placerad så att den ligger i linje med husets tyngdpunkt, vilket minimerar lutning under lyft. Förskjutna klackar finns för motorer med obalanserad belastning.
- Belastningstestning: Provbelastningstestning kan utföras på varje klack till 125 % av SWL. Provintyg utfärdas på begäran.
- Svetskvalitet: Helgenomträngande svetsar med magnetisk partikelinspektion (MPI) tillgängliga för kritiska applikationer.
- Kompatibilitet: Håldiametrar och spårbredder är utformade för att rymma standardschackel, krokar och ögonbultar.
Kvalitetssäkring och leveranskedja
- Första passageutbyte > 98 % på klackposition och håldimensioner (Cpk ≥ 1,67).
- Materialcertifikat EN 10204 3.1 och dimensionell kontrollrapport per parti.
- Förpackning: rostskyddande VCI-film korrugerade brickor; exportera trälådor med ISPM 15-certifiering.
- Ledtid: 15–20 arbetsdagar för standardklackkonfigurationer; 25–30 dagar för anpassade klackdesigner eller speciella belastningsklasser.
- PPAP nivå 3 tillgänglig för fordonsindustrin och högtillförlitliga tillämpningar.
Ansökningsfält
- Industrimotorer: Pumpar, kompressorer, fläktar och transportörer — där överliggande lyft krävs för installation och underhåll i anläggningsmiljöer.
- Tung utrustning: Gruv-, anläggnings- och jordbruksmaskiner — där motorbyte måste utföras på fältet med mobilkranar.
- Marin och offshore: Motorer installerade i maskinrum eller på däck där lyftpunkter är nödvändiga för säker riggning.
- Kraftgenerering: Generatorsatser och turbinhjälpmotorer som kräver lyft för periodisk inspektion och översyn.
För anpassade klackkonfigurationer tillhandahåller Yufeng strukturell FEA och lyftanalys för att verifiera lastfördelning och riggningssäkerhet. Provbelastningstestning och certifiering är tillgängliga för varje klackdesign.
IngenjörsstödVanliga frågor
Varje klackdesign analyseras med FEA för att bestämma spänningsfördelning och nedböjning under belastning. Vi utför provbelastningstestning vid 125 % av den säkra arbetsbelastningen (SWL) på begäran, med testcertifikat utfärdade för varje enhet eller batch.
Ja. Vi erbjuder anpassad klackplacering för att matcha tyngdpunkten för din motorenhet. Vi kan också tillhandahålla flera lyftpunkter för stora eller tunga motorer för att säkerställa stabil riggning under hantering.
Inbyggda klackar är stämplade som en del av höljets skal, vilket ger ett renare utseende och eliminerar svetssömmar. Svetsade klackar möjliggör högre belastningskapacitet och kan tillverkas av tjockare material. Båda alternativen är tillgängliga med full inspektion.
Alla klackar får samma ytbehandling som höljet – zinkfosfat plus e-coat som standard. För tuffa miljöer erbjuder vi pulverlack eller zinkrika epoxigrundfärger med polyuretantäcklack.
Vi tillhandahåller materialcertifikat (EN 10204 3.1), dimensionsinspektionsrapporter och certifikat för provbelastningstest när så begärs. För speciella applikationer kan vi tillhandahålla svetsprocedurspecifikationer (WPS) och svetsarskvalifikationer.
Tillverkningslösningar
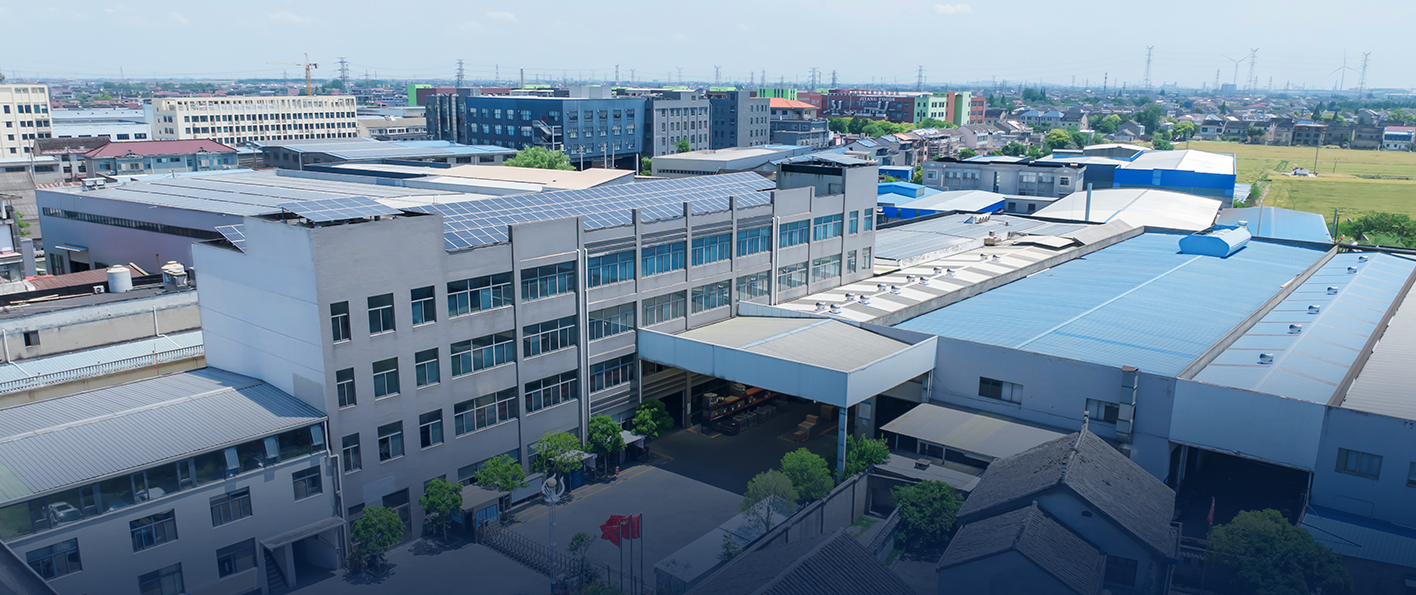
Vi erbjuder tillverkningsmöjligheter i hela processen från stålbearbetning till leverans av färdig produkt, med stöd av stämplingslinjer, automatiserad svetsutrustning, bearbetningsanläggningar och inspektionsinstrument. Med stöd av ett ingenjörsteam med i genomsnitt över 20 års erfarenhet tillhandahåller vi tekniskt stöd från utveckling till massproduktion.
Med 40 års fokus på tillverkning av motorhus har vi betjänat mer än 50 kunder och uppnått en årlig produktionskapacitet på över 5 miljoner enheter. Med ledning av kvalitet, effektivitet och snabb respons, är vi fast beslutna att leverera motorhuslösningar med hög precision och hög tillförlitlighet.