

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Ett draget stålhölje med en innerdiameter på 140 mm kan lämna en presslinje med några sekunders mellanrum, och den takten är hela anledningen till att tillverkare av apparater och industrimotorer specificerar motorhus kontinuerlig stämpling för sina program med högsta volym. Istället för att flytta ämnen mellan fristående pressar, matar en kontinuerlig linje rullad remsa genom en multistations progressiv form, där blankning, ritning, omritning, håltagning och trimning går som en koordinerad sekvens. För ett inköpsteam avgör det valet kostnaden per del, leveranssäkerheten och om den tiotusendelska bostaden mäter samma som den första från verktyget.
Vad motorhus kontinuerlig stämpling faktiskt innebär
Kontinuerlig stämpling är ett koreografiproblem innan det är ett kraftproblem. Pressen levererar tonnaget, men bandlayouten, matningssystemet och formstationerna avgör om ett hus kommer ut runt, rakt och repeterbart med hastighet. Varje station utför en operation, och bärarremsan binder ihop dem så att inget glider mellan träffarna.
På ett typiskt bostadsjobb går stationerna samman så här:
Toleranser och storlek på fönster som du realistiskt kan hålla
En väl underhållen progressiv linje håller inre diametervariationer till några hundradelar av en millimeter när en dimensionerings- eller strykstation är inbyggd i formen, och maskinbearbetade lagersäten kan dra åt kritiska dimensioner ytterligare. Vad köpare bör kontrollera först är dock inte en toleranstabell utan storleksfönstret, eftersom formningsvägen sätter gränserna innan några verktyg skärs.
Djupdragning från plåt täcker små och medelstora skal ekonomiskt, vilket är anledningen till att de flesta apparater och industriella drivprogram sitter i det fönstret. Tyngre väggar och större diametrar rör sig mot rör eller tillverkad konstruktion. För en bredare inramning av köpbeslutet, vår motorhus i stål guide går igenom hela urvalslogiken.
| Tillverkningsväg | Typiskt ID-fönster | Vägg och struktur | Bäst passform |
| Draget stålskal på en progressiv linje | 29,6 till 160 mm | Plåtvägg; baser, konsoler eller flexibla element påsvetsade | Apparater och industriella drivmotorer |
| 304 rostfritt draget skal | 139 till 180 mm | Korrosionsbeständig plåtvägg | Tvätt, mat och friluftsutrustning |
| Tungväggigt stålskal med bas | 260 till 343 mm | Tjock vägg med svetsad bas | Stor industri- och specialutrustning |
| Stålrörshus | 113 till 127 mm | Tjock vägg tillverkad av rör | Höglast och specialutrustning |
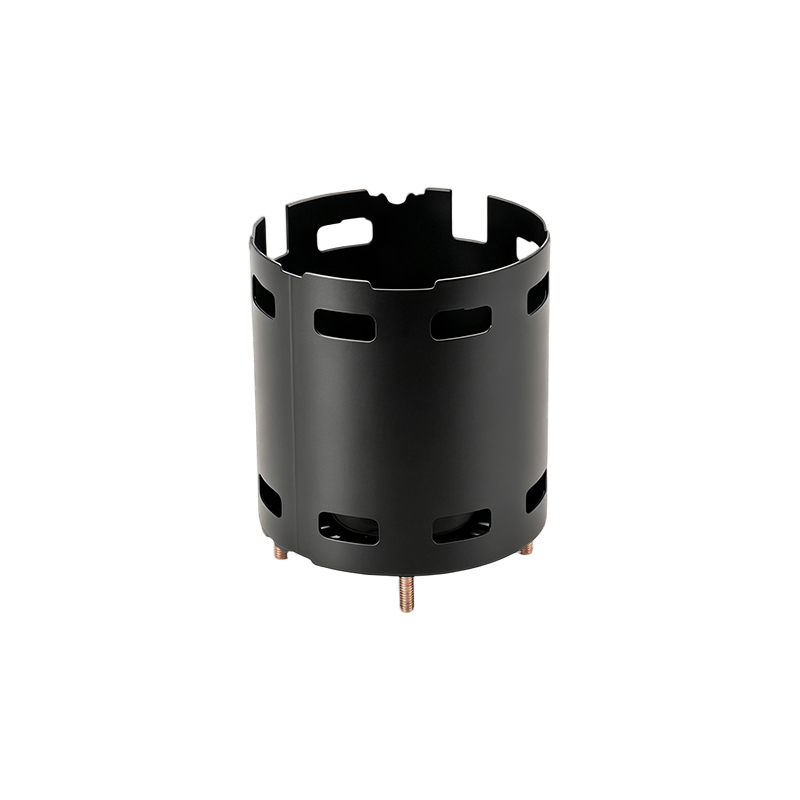
 ID 82,4 mm tunnväggigt stålmotorhus med svetsade ändskydd Ett 1,0 mm väggdraget stålhölje med svetsade ändskydd, integrerade lagersäten och axiell ventilation för kylning. Den passar artikelns små till medelstora dragna skalfönster för handhållna, lätta motorapplikationer. Visa produkt →
Där motorhus kontinuerlig stämpling vinner och var den inte gör det
Kontinuerlig stämpling vinner på volym, repeterbarhet och kostnad per del, och det förlorar på flexibilitet och mycket tjocka väggar. Välj fel väg och symptomen är förutsägbara: verktyg som aldrig når break-even, eller väggar som går sönder oavsett hur ämneshållaren är trimmad.
- Den årliga volymen är sexsiffrig och designen är stabil över modellår.
- Skalets innerdiameter sitter inuti det dragna skalfönstret på ungefär 29,6 till 160 mm.
- Kostnad per del och överensstämmelse mellan parti till parti överträffar verktygsbudgeten.
- Konsoler, baser och bearbetade säten kommer att färdigställas i huset efter stämpling.
- Volymerna är låga eller så rör sig geometrin fortfarande mellan revisionerna.
- Väggarna är tunga och diametrarna är stora, förbi vad djupritning klarar bra.
- Profilen matchar rörkonstruktionen bättre än plåt.
- Prototyphastigheten är viktigare än enhetskostnaden vid de första beställningarna.
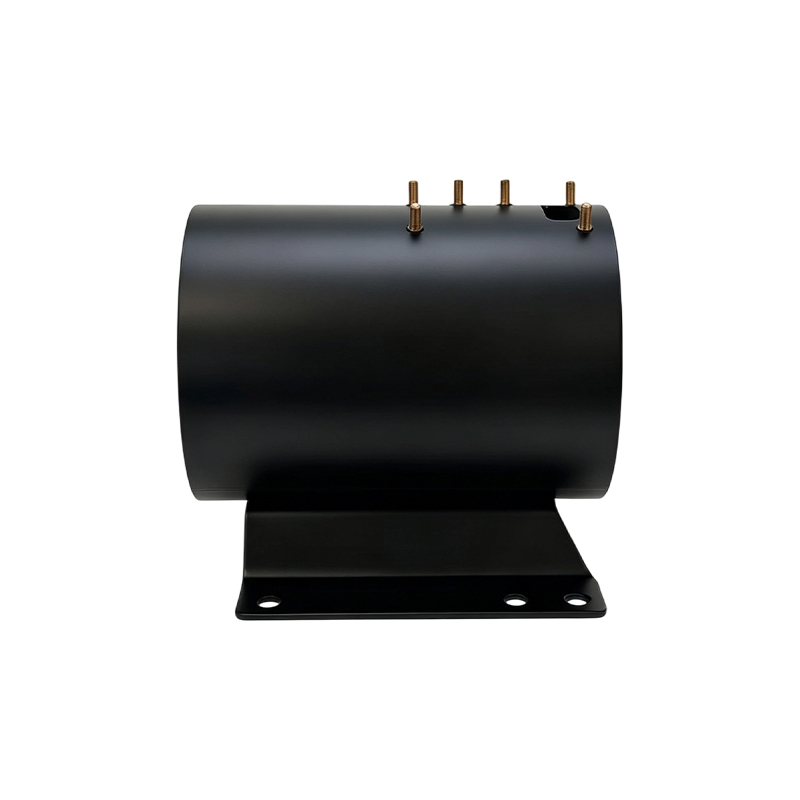
 ID 127 mm Heavy-Wall sömlöst stålmotorhus Detta hus är tillverkat av sömlösa stålrör med en 7,9 mm vägg och klarar högt vridmoment och vibrationer där dragen plåt inte kan. Ett passande exempel för artikelns poäng om konstruktion av tunga väggar bortom djupdragningsgränserna. Visa produkt →
De fem defekterna som skrotar höljen och hur linjer slår tillbaka
Nästan varje skrot-orsak granskning på en anläggning linje slutar på samma fem misstänkta, och alla av dem kontrolleras på form och foder nivå snarare än fångas vid slutinspektion.
- Flänsveckning: ämneshållarens tryck och dragsträngsgeometri håller flänsen platt; när järn skrynklas in i väggen är skalet skrot.
- Rivning vid stansradien: ritningsförhållandet är för aggressivt för materialet, så fixen är en annan omritningsstation eller en mjukare radie.
- Öron på fälgen: arkanisotropi höjer öronen i fasta vinklar, så stansplanen lägger till trimningsmån och fälgen städar upp.
- Återfjädring och ovalitet efter trimning: formgeometrin kompenseras och en slutlig dimensioneringsstation återställer rundheten på innerdiametern.
- Beläggning avflagning på galvaniserad remsa: täta matningsböjar och formfriktionsflikar zinkskiktet, så matningsradie och smörjning kontrolleras.
När väggtjockleken klättrar förbi vad ritningen hanterar bekvämt, är det ärliga svaret att byta väg snarare än att tvinga arket; vår tillverkning av stålrörsmotorhus guiden täcker den vägen i detalj.
Hur man kvalificerar en leverantör av kontinuerlig stämpling
Bedöm processkedjan, inte enhetspriset. En leverantör som lägger ut formen eller bearbetningen överlämnar de mest kritiska variablerna till någon som du inte kan granska, och prisgapet återkommer vanligtvis som frakt-, ledtids- och toleransproblem.
- Intern formkonstruktion: fråga vem som designar, skär och reparerar den progressiva formen och hur snabbt en sliten station kan byggas om.
- Press- och matningskapacitet: tonnage, bäddstorlek och servomatningssystemet bestämmer vilka skalstorlekar som kan köras med hastighet.
- En komplett sekundärkedja: svetsning av baser och konsoler, bearbetning av gavelytor och lagersäten och ytbehandling under ett tak tar bort handoffs som staplar tolerans.
- Inspektion bakom pressen: rundhet, väggtjocklek och materialcertifiering kontrolleras med rätt instrument, inte bara bromsok.
- Volymbevis: verklig kapacitet, år i processen och en verifierbar kundbas.
Vår egen anläggning kör stämpling, automatisk svetsning, bearbetning och ytbehandling i ett flöde. Jiangsu Yufeng Electric Co., Ltd. har fokuserat på tillverkning av motorhus i 40 år, stödjer kundprogram med ett ingenjörsteam med i genomsnitt mer än 20 års erfarenhet och skickar mer än fem miljoner hus per år till över 50 motortillverkare. Skal som vårt 140 mm hölje med två svetsade fästen visar hur stansning och sekundärsvetsning kombineras till en enda leverans.
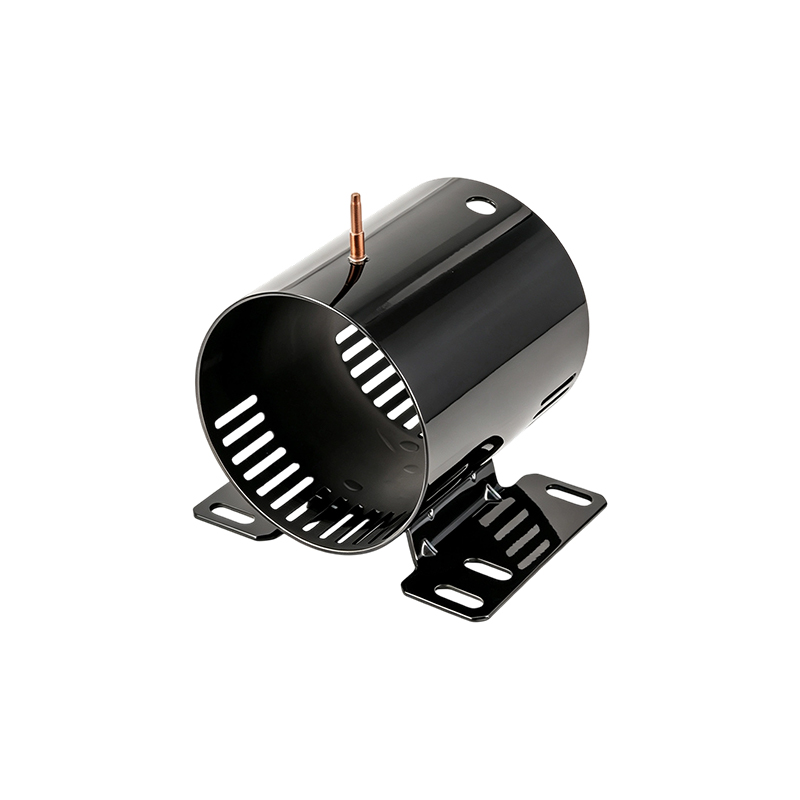
 ID 140 mm stålmotorhus med två svetsade fästen Ett draget stålhölje med fosfaterad pulverlackerad finish, tätade kabelförskruvningar och två svetsade monteringsfästen. Det illustrerar artikelns poäng om att kombinera stämpling och sekundärsvetsning i en produkt. Visa produkt →
Vanliga frågor
Vilket storleksområde passar motorhus kontinuerlig stämpling?
Ritade plåtskal löper från ca 29,6 mm upp till 160 mm innerdiameter på våra linjer. Därutöver driver väggtjocklek och presstonnage jobbet mot tunga väggar eller rörkonstruktioner, som vi producerar i innerdiametrar upp till 343 mm.
Hur skiljer sig kontinuerlig stämpling från överföringsstämpling?
Vid kontinuerlig stämpling bär remsan delen genom varje station inuti en stans. Vid överföringsstämpling flyttas enskilda delar mellan separata stansar av fingrar eller robotar. Kontinuerliga linjer går snabbare per del; överföringslinjer hanterar djupare drag och större skal.
Vilka material fungerar bäst för stansade höljen?
Kallvalsat stål är standard för apparat- och industriskal. 304 rostfritt lämpar sig för tvätt och korrosiva miljöer, och galvaniserad remsa går bra när matningsradie och smörjning hanteras för att skydda beläggningen.
Vilken tolerans ska jag förvänta mig på innerdiametern?
Med dimensionering eller strykning inbyggd i den progressiva formen, förvänta dig kontroll av innerdiametern inom några hundradelar av en millimeter. Där en motorkonstruktion behöver mer, ställer bearbetning efter stansning lagersäten och gavelytor till slutmått.
 Previous