

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Inledning: Ett materialval under omprövning
När hela branschen jagar "lättvikt" med aluminiumlegeringar gör stål comeback - tunnare, starkare och med en tydlig fördel med koldioxidavtryck. Detta är inte en regression utan ett framsteg inom materialvetenskap, driven av utvecklingen av avancerade höghållfasta stål (AHSS) och precisionsformningsteknologier.
Den konventionella visdomen att "stål är lika tungt" håller på att omkullkastas. Med hållfasthetsgrader som sträcker sig från 780 MPa till 1 470 MPa nu kommersiellt tillgängliga, kan stål uppnå strukturella konstruktioner som konkurrerar med eller överträffar aluminium i förhållandet vikt-till-prestanda. Den här artikeln går bortom grundläggande materialjämförelser och fokuserar på den tekniska brytpunkten: varför samtalet om stålmotorhus har förändrats i grunden.
Paradigmskifte: Från "Reservalternativ" till "Strategic Choice"
Ändra branschkontext
- Tidigare uppfattning: Stål var det "billiga men tunga" alternativet; aluminium var standard för lättvikt, särskilt i fordonstillämpningar.
- Nuvarande verklighet: Koldioxidutsläpp under livscykeln har blivit ett kritiskt mått. Livscykelanalyser (LCA) enligt ISO 14040/14044-standarder utvärderar nu materialval från "vagga till grav", inklusive produktions-, användnings- och uttjänta skeden. AHSS-designen har visat sig uppvisa det bästa break-even-avståndet baserat på kumulativ energiefterfrågan och global uppvärmningspotential.
- Nyckeldrivrutin: Materialersättningar har en betydande inverkan på fordonens totala koldioxidavtryck, och stålets återvinningsbarhet ger ytterligare miljöfördelar vid slutet av sin livslängd.
The Lightweighting Paradox: Varför stål kan konkurrera på vikt
- Kärnlogik: Minsta väggtjocklek bestäms av materialhållfasthet, inte densitet.
- Materialutveckling: AHSS-mikrostrukturer har utvecklats från flerfasferritdominanta kvaliteter till helt martensitiska eller austenitbaserade kompositioner. Första generationens AHSS (DP, TRIP, CP, MS-stål) uppnår vanligtvis en draghållfasthet på 0,5–1,6 GPa med en töjning på 5–30 %, medan andra generationens stål som TWIP kombinerar hög hållfasthet med en töjning på 45–70 %.
- Specifik styrka fördel: Höghållfast ståls specifika styrka kan matcha eller överträffa konventionella aluminiumlegeringar, vilket möjliggör tjockleksreduktion som kompenserar stålets högre densitet.
- Påvisat resultat: Tunnväggiga stålhuskonstruktioner har uppnått viktminskningar samtidigt som hållfastheten bibehålls jämförbar med aluminiumalternativ.
Nyckeltekniska dimensioner: En teknisk dekonstruktion av stålhus
Materialvetenskaplig dimension: bortom etiketten "Stål"
AHSS-spektrumet
- Dubbelfas (DP) stål: Höghållfast DP-stål med draghållfasthet upp till 1 500 MPa har utvecklats framgångsrikt. DP780, till exempel, kan uppnå en väggtjocklek på 1,2 mm och ersätta konventionella 2,6 mm material samtidigt som den bibehåller likvärdig styrka.
- Komplex-fas (CP) stål: Komplex-fasstål med hög avkastningsgrad som HC660/780CP och HC900/1180CP har introducerats och erbjuder utmärkta strukturella prestanda.
- DH-stål med hög formbarhet: En serie DH-stålprodukter med flera beläggningstyper har lanserats, vilket visar betydande fördelar vid integrerad tillverkning av komplexa komponenter och "allt-i-ett"-delar.
- Höghålsexpansion (HE) stål: Utvecklad med högt hålexpansionsförhållande och utmärkta böjningsegenskaper för applikationer som kräver betydande formning.
- Transformationsinducerad plastisk bainitisk ferrit (TBF) stål: Kombinerar ultrahög hållfasthet med överlägsen formbarhet, men kräver särskild uppmärksamhet på försprödning av flytande metall under punktsvetsning.
- Presshärdande stål: Varmstansningsteknik möjliggör mycket höghållfasta delar med utmärkt geometrisk tolerans trots stor storlek. För aluminiumbelagda presshärdande stål har interdiffusionslagrets tjocklek mellan 3 och 15 mikron visat sig korrelera med goda egenskaper vid användning, särskilt för punktsvetsmontering.
Materialvalslogik
- Olika tillämpningsscenarier kräver olika stålkvaliteter och processmatchning.
- För korrosionsbeständiga applikationer används galvaniserat stål vanligen, även om djupdragningsprocesser måste hantera zinkskiktets integritet för att förhindra flagning och kallsvetsning.
Tillverkningsprocessdimension: Genombrott inom formningsteknik
Djupteckning och stämpling
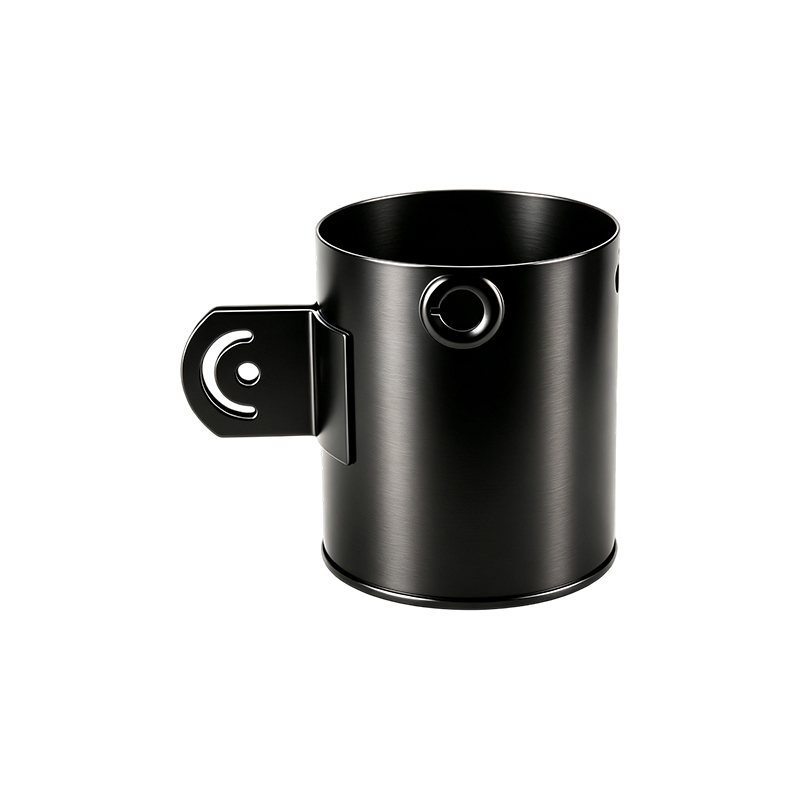
- Progressiva stämplingslinjer är tekniska lösningar för högvolymproduktion av motorhus. Dessa system förvandlar platt spolmaterial till djupa, cylindriska skal genom kontinuerlig volymproduktion.
- 590MPa-kvalitet höghållfast stål formning är nu en mogen massproduktionsteknik med produktionshastigheter som vida överstiger gjutningen.
- Kritiska utmaningar i djupteckning inkluderar:
- Galvaniserat lager flagning: Djupdragning tvingar fram ett dramatiskt plastflöde i plåt. Otillräcklig tillplattning av materialet eller otillräcklig smörjning av stansen tar omedelbart bort zinkbeläggningen, förstör rostbarriären och genererar zinkdamm som utlöser allvarlig kallsvetsning.
- Koncentricitet och dimensionsförvrängning: Det inre hålet och den yttre diametern i ett motorhus kräver koncentricitet på mikronnivå för att garantera dynamisk balans under motordrift. Kontinuerlig ritning introducerar massiv inre spänning, vilket orsakar återfjädring som deformerar rundhet och förvränger matchande ytor.
- Ansamling av foderstigning: Progressiva matriser innehåller flera stationer. Högfrekvent dragning skapar ett intensivt motstånd mot stålbandet och marginell glidning under matning av föreningar över verktyget, vilket orsakar formstörningar och batchskrotning.
- Återfjädringskompensation: Vid terminalstationen för en progressiv form krossar dimensioneringsoperationer med extremt tryck stålets fysiska återfjädring, vilket låser den slutliga rundheten och höjden strikt inom ritningstoleranserna.
Svetsning och montering
- Motståndspunktsvetsning är en primär monteringsmetod för AHSS-komponenter. Emellertid utgör försprödning av flytande metall vid punktsvetsning av avancerade höghållfasta stål en betydande teknisk utmaning.
- Forskningsframsteg: Simuleringsbaserade LME-riskkriterier baserade på lokala huvudkomponentpåkänningar har fastställts. Justeringar av elektrodgeometri och hålltid efter svetsning har visat sig mildra LME-risker.
- Genombrott i TBF-stål: Framsteg har gjorts för att mildra försprödning av flytande metall under punktsvetsning av TBF-stål, vilket är avgörande för fordonstillämpningar.
- Skräddarsydd svetsad ämnesteknik: Lasersvetsning av underämnen med aluminiumbaserade beläggningar kräver kantförberedelse genom att ablation av en del av metallbeläggningen för att avlägsna aluminium som skulle förorena svetsfogen.
- Varmstansningsenhet: Inre och yttre ramar tillverkade av varmstansning, skräddarsydda svetsade ämnen kan sättas ihop genom punktsvetsning för att bilda ihåliga volymer, vilket ger utmärkt krockmotstånd.
Tillverkningsmetoder för motorhus
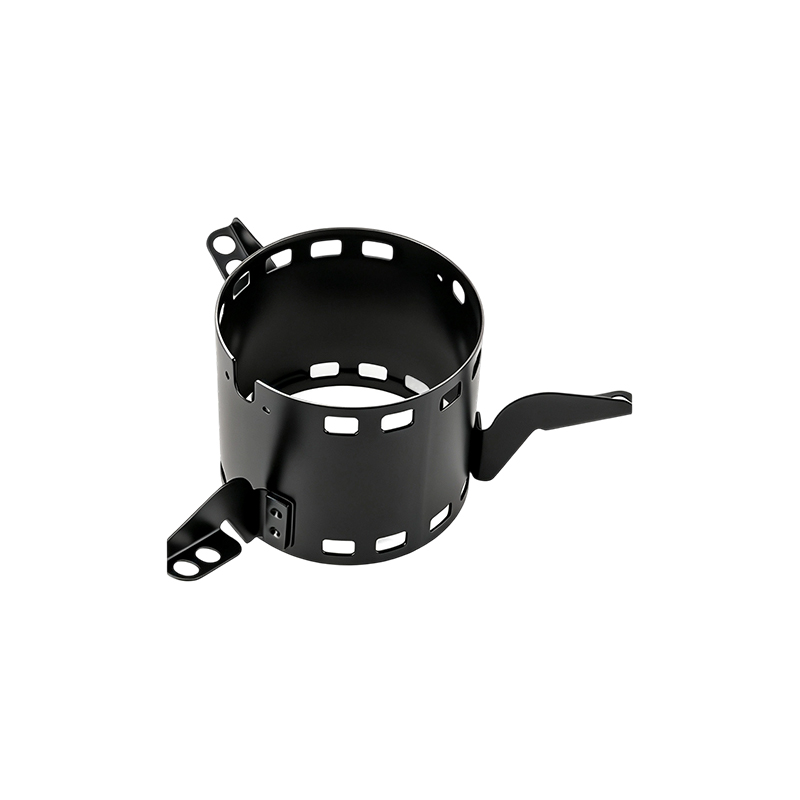
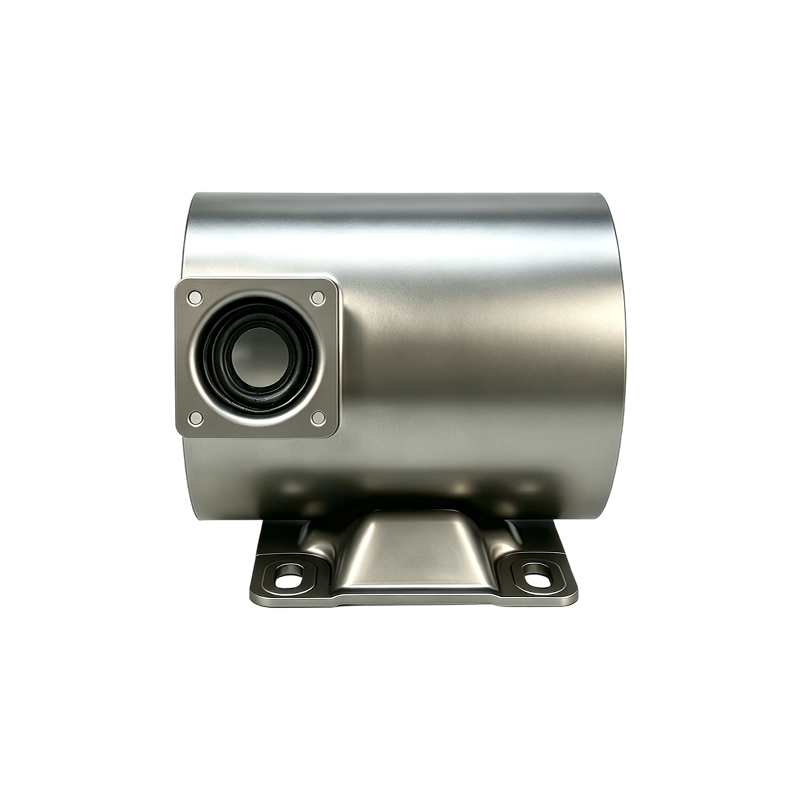
- Valsning och formning: Stålvalsningsprocesser producerar bandformade stål som matchar tvärsnittsprofiler för motorhuset. Smidesmetoder formar sedan den cirkulära formen, följt av svetsning av cirkelfogen.
- Kall extrudering: Efter svetsning kan kall extrudering tillämpas för att garantera koncentriciteten av cirkeln och eliminera distorsion orsakad av svetsning.
- Bearbetning: Slutliga bearbetningsoperationer avslutar produkten, med skärningsoperationer som omvandlar den formade cirkeln till det färdiga motorhuset.
- Formning: Hydrauliska formningsformar utför slutlig formning på den svetsade fogen för att uppnå överensstämmelse med kraven på motorhusets cirkularitet.
Ytbehandling och skydd
- Galvaniserat stål används ofta för motorhusapplikationer som kräver överlägsen rostbeständighet, särskilt i smarta hushållsapparater.
- Korrosionsskydd förblir ett kritiskt övervägande, eftersom motorhus som arbetar under längre perioder är benägna att rostbildas som påverkar motorns prestanda och livslängd.
- Design med dubbla skal har utvecklats för att ta itu med korrosionsproblem, med ett inre skal (ofta i aluminium) och ett yttre stålhölje som ger dubbelt skydd samtidigt som det förbättrar värmeavledningen.
Design Engineering Dimension: Precisionsdriven höljedesign
Dimensionella precisionskrav
- Koncentricitet på mikronnivå är avgörande för att garantera dynamisk balans under höghastighetsmotordrift.
- Toleranskontroll av husets diameter påverkar direkt motorns vibrationer och akustiska prestanda.
- Inre stresshantering: Kontinuerlig ritning introducerar massiv inre spänning som orsakar återfjädring som deformerar rundhet och förvränger matchande ytor.
Avancerade bostäder
- Flerdelade husdesigner med svetsade eller lödda fogar möjliggör komplexa kylkanalkonfigurationer. Enskilda delar kan kopplas samman vid svetsplatser för att bilda rörformiga kylkanaler mellan inre och yttre hus.
- Kraftöverföringselement inbäddade som periferiellt slutna korrugerade metallplåtar bildar kylkanaler mellan inre och yttre husskikt.
- Förstärkande element (förstyvningselement) kan tillhandahållas på ändarna av rörformiga inre hus för att förbättra strukturell integritet.
- Dubbelväggiga innerhusdesigner möjliggör fullständig inneslutning av statorn och minimera toleranser med avseende på lager.
- Kylkanaldirigering: Vätskeflödet kan styras både i axiell och radiell riktning vid spoländarna, vilket ger mer kylarea och optimerar värmeöverföringen.
Värmeavledningsdesign
- Integration av kylribbor: Kylribbor kan utföras separat på det inre huset parallellt med rotorn och därefter svetsas.
- Termisk bindning: Slingändarna kan termiskt bindas till kylhuset med hjälp av inkapslande massa för att optimera värmeöverföringen.
- Direktkontaktdesign: Det inre huset är placerat så nära som möjligt och/eller direkt mot statorn för maximal värmeöverföringseffektivitet.
- Integrerade kylstrukturer: Värmeavledningselement bildade av plåtklackar kan formas i ett stycke med huset för att ge effektiv värmeöverföring från lager.
Strukturell integration
- Hybridkonstruktion av plast och metall: Plastelement kan formas till metallstrukturer i enkelfogformningsoperationer, vilket kombinerar styrka med designflexibilitet för lagerstöd och magnetretention.
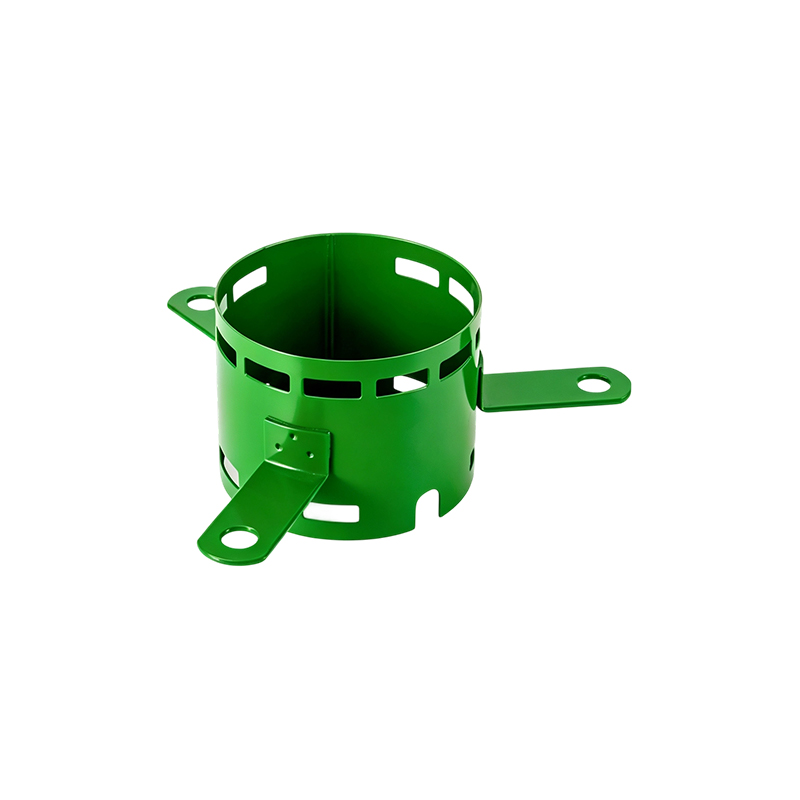
- Integrerad klackbildning: Metallflikar för montering kan böjas direkt från metallhöljet vid öppna ändar, vilket eliminerar separata monteringskomponenter.
- Webbförstärkning: Parallellt utsträckande banor längs inre eller yttre ytor ökar styrkan, förbättrar tätheten och monterar ytterligare element.
- Komponentintegration: Motorhus och gavel kan integreras som ett stycke, vilket minskar monteringsstegen och förbättrar strukturell integritet.
Applikationsscenariodifferentiering: Inte ett binärt val av "stål eller aluminium".
Kategorisering efter driftsvillkor
| Applikationsscenario | Kärnkrav | Fördel med stålhus |
|---|---|---|
| EV-traktionsmotorer | Lättviktig krocksäkerhet | AHSS möjliggör tunnväggig lättvikt samtidigt som kraven på intrångs- och krossmotstånd uppfylls |
| Industriella högeffektsmotorer | Strukturell styvhet Vibrationsmotstånd | Stålets höga styvhet och dämpningsegenskaper är överlägsna |
| Mikromotorer för vitvaror | Korrosionsbeständighet med precision | Galvaniserat stål stamping delivers micron-level concentricity with excellent rust resistance |
| Elektriska motorcykelmotorer | Integration Kostnadseffektivitet | Sträckt stålplåtformning med låg kolhalt sparar materialkostnader och minskar vikten |
| Batterihöljen | Intrångsmotstånd Hållbarhet | Tredje generationens AHSS med stor töjning och hög hållfasthet appliceras framgångsrikt |
Hybridmateriallösningar: En tredje väg
- Struktur med dubbla skal: Inre aluminiumskikt (värmeavledning) yttre stålskikt (strukturskydd) balanserar värmehantering och strukturell styrka.
- Stål-aluminiumkomposit: Motorhus med ytterkonstruktion av stål och inre skal av aluminium ger rostskydd, deformationsbeständighet och effektiv värmeavledning.
- Lokal förstärkning: Stålskär i områden med hög stresskoncentration med lättviktsmaterial på annat håll.
- Modulär design: Stålram kombinerat med kylmantel av aluminium eller separata kylkanaler integrerade i flerdelade stålkonstruktioner.
Aktuella tekniska flaskhalsar och forskningsgränser
Utmaningar på tillverkningsnivå
Djupritnings- och formningsproblem
- Galvaniserat lager integritet: Djupdragning av galvaniserat stål skapar extrem påfrestning på zinkbeläggningen. Otillräcklig tillplattning av material eller dålig smörjning gör att zinken omedelbart avlägsnas, förstör rostbarriären och genererar zinkdamm som utlöser kallsvetsning.
- Backback kontroll: Stål med högre hållfasthet leder till svårare elastisk återhämtning efter formning, vilket ställer strängare krav på stansformdesign och processparametrar. Återfjädring påverkar avsevärt den efterföljande svetskvaliteten.
- Ansamling av foderstigning: Progressiva formoperationer med flera stationer skapar ett intensivt motstånd mot stålbandet. Marginalt glidande föreningar över verktyget, orsakar formstörningar och katastrofal satsskrotning.
- Dimensionell distorsion: Det inre hålet och den yttre diametern kräver koncentricitet på mikronnivå. Kontinuerlig ritning introducerar massiv inre spänning som orsakar återfjädring som deformerar rundhet.
Svetsning och montering Issues
- Försprödning av flytande metall under punktsvetsning: AHSS-komponenter är känsliga för LME under motståndspunktsvetsning. Återfjädring påverkar LME-bildningen avsevärt och specifika parameterjusteringar (elektrodgeometri, hålltid) krävs för att minska riskerna.
- Hantering av interdiffusionslager: För aluminiumbelagda presshärdande stål korrelerar interdiffusionslagrets tjocklek (helst 3–10 mikron) med punktsvetskvaliteten. Lasersvetsning kräver kantförberedelse för att ta bort aluminium som skulle förorena svetsfogen.
- Processfönsterbegränsningar: Vid varmpressning av stora delar med stora tjockleksskillnader måste processfönstret för att uppnå önskad mikrostruktur och beläggningsegenskaper rymma alla delämnen.
Forskningsgränser
Materialutveckling
- 1 500 MPa DP stål har utvecklats framgångsrikt, vilket utökar styrkan som finns tillgänglig för lättviktsapplikationer.
- Tredje generationens AHSS med stor töjning såväl som hög hållfasthet kan appliceras mycket framgångsrikt på komponenter som kräver både formbarhet och krockmotstånd.
- LME-reducering i TBF-stål : Genombrott har gjorts för att mildra försprödning av flytande metall under punktsvetsning av TBF-stål, vilket kombinerar ultrahög hållfasthet med överlägsen formbarhet.
Processoptimering
- Simuleringsbaserade LME-riskkriterier baserat på lokala huvudkomponentpåkänningar har etablerats för att kvantifiera och jämföra LME-risker mellan olika tester.
- Varmstansning av skräddarsydda svetsade ämnen möjliggör mycket höghållfasta delar med optimerat motstånd i olika områden och mycket god geometrisk tolerans trots stor storlek.
- Patchteknik: Presshärdande stålplåster ger mycket lokala förstärkningar över större delar, optimerar styrka och tjockleksfördelning samtidigt som den totala vikten och kostnaden hålls låga.
Livscykelanalys forskning
- LCA från vagga till grav Följande ISO 14040/14044-standarder jämför stålbaslinjekonstruktioner med AHSS-, aluminium- och kolfiberalternativ.
- Break-even avståndsanalys: AHSS-designen uppvisar det bästa break-even-avståndet baserat på kumulativ energibehov och global uppvärmningspotential inom 150 000 km köravstånd.
- Återvinningsfördel: Även om kolfiberkonstruktioner kan ha högre CED- och GWP-värden under livscykeln, resulterar de i de största besparingarna genom återvinning av avfallsmaterial. Aluminiumkonstruktioner visar lägsta CED och GWP ur ett livscykelperspektiv vid 150 000 km.
- Känslighetsfaktorer: Livstids körsträcka och materialåtervinningsgrad har den största inverkan på totala CED:er och GWP:er av lättviktsdesign.
Processintegration och kontroll
- Formnings- och storleksprecision: Stora dimensioneringsoperationer vid terminalstationer av progressiva stansar krossar fysisk återfjädring för att låsa slutlig rundhet och höjd inom ritningstoleranser.
- Hydraulisk kall extrudering: Efter svetsning kan kall extrudering vid normala temperaturer driva hela cirkeln för att eliminera svetsinducerad distorsion.
- Flerstegsformningsmetoder: För komplexa motorhusgeometrier kan flera formningssteg med mellanglödgning krävas för att uppnå slutliga dimensioner utan materialfel.
Historisk kontext och industriutveckling
Från gjutjärn till stålplåtskonstruktion
- Historisk övergång: Motorhus med fraktionerad hästkraft har till stor del antagit stålplåtkonstruktion. Stålmotorer ger materialbesparingar och viktfördelar jämfört med gjutjärnskonstruktioner.
- Processutveckling: Tidig tillverkning av stålplåtsmotorhus krävde forskning om formningsprocesser och omfattande processexperiment.
- Marknadens drivkrafter: Skiftet mot stålhus drevs av behovet av lättare, mer materialeffektiva motorkonstruktioner, särskilt i applikationer där viktminskning leder till energibesparingar.
Nuvarande industrilandskap
- Teknik för formning av stålplåt har mognat avsevärt, med djupdragning och progressiva stämplingslinjer som möjliggör högvolymproduktion med jämn kvalitet.
- Beläggning och ytbehandling framsteg har tagit itu med historiska korrosionsproblem, där galvaniserat stål har blivit standard för många applikationer.
- Flera material tillvägagångssätt blir allt vanligare och inser att inget enskilt material är optimalt för alla krav på motorhus.
Slutsats: Den andra kurvan av stålmotorhus
- Grundläggande bedömning: Stålmotorhus är inte ett "traditionellt" val utan ett material som upplever en teknikdriven återuppgång, möjliggjort av AHSS-utveckling och precisionsformningsteknologier.
- Viktiga drivande faktorer: Konvergensen av tre trender – koldioxidutsläppsbestämmelser, AHSS-materialframsteg (som täcker hållfasthetsgrader från 780 till 1 470 MPa) och genombrott för precisionsformningsteknik – har skapat ett unikt fönster av möjligheter.
- Teknisk differentiering: Till skillnad från aluminium, som erbjuder inbyggd lättvikt, ger stål en väg till lättviktning genom hållfasthetsoptimering, med specifik hållfasthet jämförbar med eller överträffar konventionella aluminiumlegeringar.
- Tillverkningsmognad: Progressiva stämplingslinjer, varmstansning och avancerad svetsteknik har nått produktionsberedskap för tillverkning av högvolymsstålmotorhus.
- Livscykelfördelar: Ståls återvinningsbarhet och gynnsamma LCA-profil gör det allt mer attraktivt i takt med att hållbarhetsreglerna skärps, med AHSS-designer som visar det bästa break-even-avståndet för miljöpåverkan.
- Framtidsutsikter: Stål kommer att samexistera tillsammans med aluminium i tillväxtsegment som batterihus och EV-traktionsmotorhus. Relationen är en av komplementaritet, inte ersättning, med materialbeslut optimerade baserat på specifika driftsförhållanden och krav på koldioxidavtryck.
- Rekommendation för ingenjörer: Gå bortom "stål = tung" tankesätt. Omforma materialvalsproblemet som en systemoptimering baserad på full livscykelprestanda, tillverkningsförmåga och kostnad. Med AHSS som nu erbjuder draghållfastheter upp till 1 500 MPa och formbarhet jämförbar med lägre hållfasthetskvaliteter, är stål inte bara ett hållbart alternativ – det är ofta det optimala valet för applikationer som kräver styrka, hållbarhet och hållbarhet.
 Previous