

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Lossa nedhållningsbultarna på en motor som vibrerar vid idrifttagning och skjut en känselmått under varje fot. Om en fot öppnar sig med 0,05 mm eller mer, böjs ramen varje gång bultarna dras åt, och hålet som bär lagret förlorar rundhet med sig. Det är motorhusets deformation i dess vanligaste fältform, och det är sällan motorns eget fel: resultatet bestämdes tidigare, vid ritpressen, svetsfixturen och borrmaskinen.
Den här artikeln kartlägger var husets deformation kommer ifrån, varför några hundradelar av en millimeter bestämmer motorns livslängd och vilka konstruktions- och processval som hindrar ett stålhus runt från att stämpla genom slutmonteringen.
Vad betyder deformation av motorhus egentligen
Motorhusdeformation är varje avvikelse från husets avsedda geometri, och det kommer i två former som beter sig mycket olika när motorn väl är monterad.
Motorhusdeformation: varje mätbar avvikelse hos ett motorhus från dess specificerade geometri, inklusive hålets rundhet, rabbets koncentricitet, flänsens planhet och fotens planhet, orsakad av tillverkningspåkänningar, monteringsbelastningar eller serviceförhållanden.
Skillnaden som betyder något i praktiken är elastisk kontra plast. Elastisk deformation försvinner när belastningen försvinner; plastisk deformation är låst. Ett hus kan mäta perfekt efter bearbetning och fortfarande mäta ur rund när en stator väl trycks in, eftersom interferenspassningen driver en permanent trelobskontraktion in i hålet.
Elastisk
Återhämtar sig när belastningen släpps. Typiska fall: mjuk fotböjning under bultbelastning, klämtryck under bearbetning, termisk tillväxt under drift.
Dold kostnad: så länge det varar, förvränger det lagerets yttre ring och förskjuter luftgapet.
Plast
Permanent. Typiska fall: insvetsad ovalitet, tillbakadragen skal, sammandragning av borrhålet från en överdimensionerad statorpassning.
Dold kostnad: felet kvarstår under motorns livslängd och kan inte dras åt.
Fyra steg där deformation av motorhuset kommer in i delen
Deformation kommer in i ett stålhus vid fyra punkter: ritning, svetsning, bearbetning och montering. Var och en lämnar en annan signatur på hålet, och var och en har en beprövad motåtgärd.
Djupdragning lämnar kvarstående spänning och skalet fjädrar tillbaka oval när materialet slappnar av, vanligtvis 0,10 till 0,25 mm total indikatoravläsning. Svetsfötter, konsoler och anslutningslådor tillför värme och återhållsamhet; en slarvig sekvens böjer ramen eller drar hålet ur rundan med 0,15 till 0,40 mm. Bearbetning bidrar genom skär- och spännkrafter på tunna väggar, varför ytbeläggning och spännstrategi är viktigare än toleransavtrycket. Montering är den sista ingångspunkten: statorinterferenspassningen drar ihop hålet och ojämna fötter böjer ramen under bultbelastning.
| Scen | Typisk signatur | Typisk magnitud (TIR) | Första linjens motåtgärd |
| Djupteckning | Ovalt skal från fjäderback | 0,10 till 0,25 mm | Formdesign och kontroll av blankhållare |
| Svetsning | Borrade ovala och rambåge | 0,15 till 0,40 mm | Symmetrisk sekvens och stela fixturer |
| Maskinbearbetning | Tunnväggig avböjning under klämmor | 0,02 till 0,10 mm | Avsluta hål sist, mjuka käkar |
| Montering | Sammandragning av tre lobshål | 0,02 till 0,06 mm | Korrekt störning och adekvat vägg |
Butiksvåningsanteckning
Hus som är färdigborrade efter all svetsning håller konsekvent rundheten flera gånger tätare än skal som borras innan deras fötter svetsas på. Sequence köper mer precision än en snävare toleranstext någonsin kommer att göra.
Varför några hundradelar av en millimeter avgör motorlivet
Små geometrifel omvandlas direkt till elektriska och mekaniska förluster, eftersom luftspalten är smal och lagerpassningen är exakt.
En liten eller medelstor motor kör vanligtvis ett luftgap på 0,25 till 0,5 mm, och inriktningsövningar håller statisk luftgapexcentricitet nära 10 procent av gapet eller mindre. Ett orundt hål trycker statorn och rotorn från centrum, vilket skapar obalanserad magnetisk dragkraft, vibrationer och buller. Mekaniskt sprider ett förvrängt hus spänningen ojämnt runt lagrets yttre ring; under kontinuerlig hög belastning deformeras ringen, blir varm och tröttnar tidigt. Fältreparationer spårar rutinmässigt lagerljud tillbaka till en böjd ram eller en mjuk fot snarare än själva lagret.
0,25-0,5 mm
Typiskt luftgap i små och medelstora motorer
10 %
Gemensamt tak för statisk excentricitet för luftgap
0,05 mm
Mjuk fotgräns innan bultbelastningen böjer ramen
0,02 mm
Rundhetsmål på ett ytborrat hus
Borrning genom processen, 120 mm hål, 1,5 mm vägg
Hur tillverkare kontrollerar deformation av motorhus i stålhus
Deformationskontroll vinner man på tre ställen: struktur, processsekvens och verifiering. Ett hus utformat styvt, svetsat i rätt ordning och borrat sist håller sig runt; den omvända ordningen återhämtar sig sällan.
Strukturen kommer först, eftersom böjstyvheten stiger brant med väggtjockleken. Högbelastningsramar går därför från tunna dragna skal till tunga väggkonstruktioner med en hel bas:
 Innerdiameter 260 Heavy-Wall Motorhus med bas Detta Heavy-Wall stålmotorhus har en innerdiameter på 260 mm, en höjd på 360 mm och en materialtjocklek på 5 mm, vilket ger extremt hög kapacitet... Visa produkt →
Rörbaserad konstruktion tar samma idé vidare. Ett sömlöst stålrörsämne börjar runt, så mindre korrigering behövs innan slutborrningen. Vår tillverkningsguide för stålrörsmotorhus för köpare går igenom den vägen steg för steg, inklusive väggval och toleransförväntningar.
 Innerdiameter 127 Heavy-Wall Motorhus Detta motorhus är precisionstillverkat av sömlösa stålrör av hög kvalitet. Med en innerdiameter på 127 mm och en väggtjocklek på 7,9 mm levererar den både precis... Visa produkt →
Borra sist, mät runt, och resten av processen skyddar geometrin du redan har betalat för.
- Svetsa innan du borrar. Finbearbetning kommer efter varje termiskt steg, med hålet hållet runt i en styv fixtur under svetsning.
- Lindra stress där det gäller. Symmetriska svetssekvenser och, på tunga sektioner, spänningsavlastning innan det slutliga snittet.
- Kläm försiktigt. Mjuka käftar och flerpunktsstöd hindrar tunna väggar från att ta ett set under bearbetning.
- Mät rundhet, inte bara diameter. Luftmätare eller pluggkontroller på flera axiella djup fångar ovalitet som en tvåpunktsmikrometer visar som bra.
Vad du ska specificera och kontrollera innan bostäder når din linje
Lägg in geometri och mätmetod i inköpsspecifikationen, verifiera sedan båda vid inkommande besiktning. Två köpare som beställer samma nominella del kan se väldigt olika fältresultat beroende på vad ritningen faktiskt styr.
Ange hålets rundhet som total indikatoravläsning, vanligtvis 0,02 till 0,03 mm på färdigbearbetade hål, och fotens planaritet inom 0,05 mm. Nämn mätmetoden på ritningen: luftmätare eller koordinatmätning på tre axiella djup, inte en enda tvåpunktsdiameterkontroll. Kör sedan fyra praktiska kontroller på varje batch:
- Mätaren har rundhet på tre axiella djup och loggar avläsningarna.
- Kontrollera fotens planaritet på en ytplatta med huset obelastat.
- Provtrycka en stator och registrera kraftkurvan; en stigande spikflaggor bar kontraktionsrisk.
- Vid installationen, kontrollera att varje fot sitter inom 0,05 mm innan det slutliga vridmomentet.
Monteringsstruktur förtjänar lika stor uppmärksamhet, eftersom fästen och flexibla element bestämmer hur laster vägen in i ramen. Ett hus med konstruerade flexpunkter absorberar monteringsspänning istället för att föra in den i hålet:
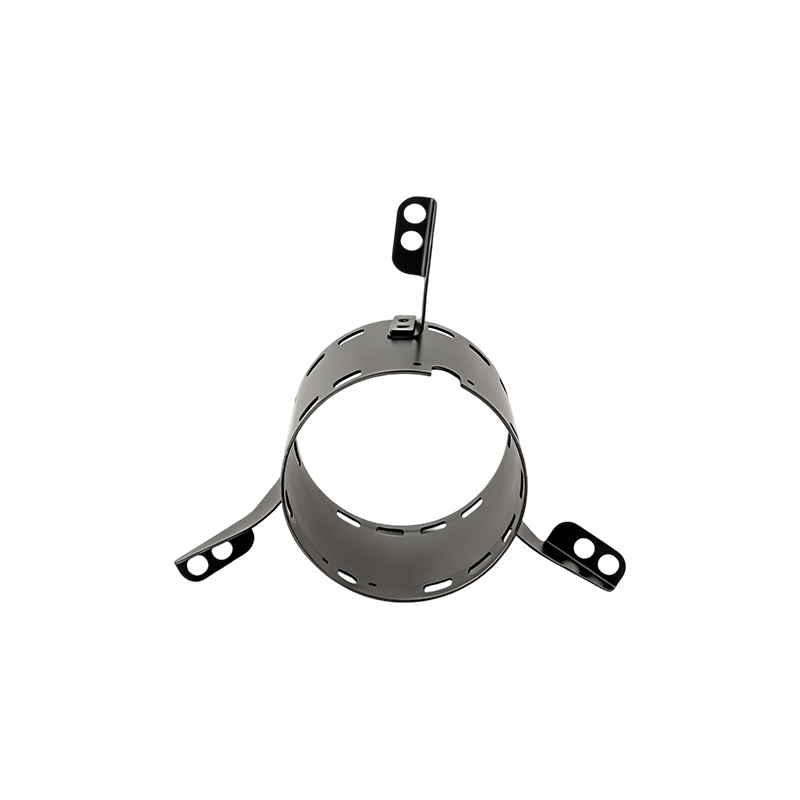 Innerdiameter 120 stålmotorhus med tre flexibla fästen Detta motorhus i stål har en precisionskonstruerad struktur med en innerdiameter på 120 mm, en höjd på 105 mm och en väggtjocklek på 1,5 mm, vilket ger en kompakt ... Visa produkt →
Där flera strukturer är i spel, jämför vägg-, bas- och konsolalternativ över standarden sortiment av stålmotorhus innan du låser ritningen.
Behandla rundhet som ett processresultat, inte en teckningsönskemål. Hos Jiangsu Yufeng Electric Co., Ltd. körs stämpling, svetsning, bearbetning och inspektion i en anläggning, vilket är det som gör sekvenskontroll verkställbar och håller deformationsrisken borta från din linje.
Vanliga frågor om deformation av motorhus
Kan ett deformerat motorhus repareras?
Elastiska orsaker kan: shimsning av fötterna och återvridning i följd tar vanligtvis bort mjuk fotförvrängning. Plastisk deformation av hålet kräver i allmänhet ombearbetning eller utbyte, eftersom ett hål som är mer än några hundradels millimeter ur rund kommer att fortsätta att arbeta med den yttre lagrets ring under resten av motorns livstid.
Stoppar en tjockare vägg alltid deformation?
Tjocklek hjälper en hel del, eftersom böjstyvhet skalor med ungefär kuben av väggtjocklek, men det ursäktar inte dålig övning. Ett tjockt hus svetsat i fel ordning eller vårdslöst fastklämt kan ändå komma ur rund. Tunga väggar och rörbaserade konstruktioner ger sin fulla nytta endast när de paras ihop med svetssekvenser och slutborrning sist.
Är deformation alltid hustillverkarens fel?
Nej. Installation med mjuk fot, överdragna monteringsbultar, rörspänning och termisk cykling alla deformera hus som lämnade fabriken i specifikation. Det är därför mjuka fotkontroller hör hemma i installationsproceduren och varför inkommande rundhetskontroller spelar roll på båda sidor.
Vilken konstruktion motstår deformation bäst?
För hög belastning och större ramar håller tunga stål- och rörbaserade hus geometrin bäst, och 304 rostfria versioner ger samma styvhet där korrosionsbeständighet också krävs. Matcha strukturen till lastvägen istället för att köpa enbart tjocklek.
 Previous