

 русский
 Français
 Latine
 日本語
 한국어
 Tiếng Việt
 বাংলা
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Suomalainen
 Deutsch
 Magyar
 Indonesia
 italiano
 Gaeilge
 Bahasa Melayu
 norsk
 فارسی
 Português
 Polskie
 Română
 Slovák
 svenska
 Türk
Tidigare i år avvisade en europeisk pumptillverkare 3 000 stämplade stålmotorhus efter ett 240-timmars saltspraytest. Statorhålet, flänsöppningarna och fickan bakom kabelgenomföringen visade röda rostlinjer, medan de yttre ytorna såg felfria ut. Sprayboxen hade täckt varje yta som en pistol kunde se och missade varje yta den inte kunde se.
Resultatet är en enhetlig, tätt bunden film som slår sprayapplicerad primer på saltspraymotstånd, kanttäckning och materialutnyttjande. Avsnitten nedan täcker processstegen, siffrorna som ska läggas i en RFQ och revisionspunkterna som skiljer en kontrollerad e-coat-linje från en dopptank med ambitioner.
Varför elektroforetisk beläggning är specificerad för stålmotorhus
E-coat är specificerat för motorhus eftersom korrosion börjar inuti, inte utanför. Ett statorhål ser kondens i varje termisk cykel: motorn värms upp under en arbetscykel, kyler sedan och drar fuktig luft in i husets hålighet. När fukt sitter på en obelagd borrning bildas röd rost och lösa oxidpartiklar migrerar mot lagerkammaren och rotorns luftgap.
Elektroforetisk beläggning tar bort den bakomliggande orsaken: det elektriska fältet drar färg in i hålet, bakom spänningsribbor och längs svetssömmen, vilket håller filmtjockleken inom cirka 5 mikron över delen. Spraya appliceringen svänger med 20-40 mikron mellan plana ytor och kanter.
Ett typiskt motorhus i stål i intervallet 100-160 mm är den bästa e-coat-kvalificeringsbaslinjen, eftersom dess förhållande mellan hålets längd och diameter matchar större industriella ramar.
E-Coat-processen i fyra steg: från förbehandling till härdning
Varje e-coat-fel - blåsor, hål, dålig vidhäftning - spårar till ett av fyra processsteg. Ett hus kan klara en visuell granskning och fortfarande misslyckas i fält om förbehandlingsbadets konduktivitet driver utanför dess fönster.
- Förbehandling. Alkalisk avfettning tar bort stansoljor, följt av motströmssköljningar och en zinkfosfat- eller zirkoniumomvandlingsbeläggning. Slutlig sköljningskonduktivitet under 5 mikrosiemens/cm är acceptansgränsen.
- Nedsänkning. Huset är nedsänkt i badet, vanligtvis 18-22 procent fasta ämnen för katodisk epoxi. DC-spänning på 150-300 V avsätter filmen; spänningssatt tid styr tjockleken med cirka 1,5-2,5 mikron per sekund.
- Ultrafiltreringssköljning. Ultrafiltreringssköljningar med sluten slinga återvinner färg och tvättar den ohärdade filmen utan att lösa upp den. Ett blockerat membran visar sig som utdragande fläckar och stigande badkonduktivitet.
- Bota. Filmen tvärbinds vid 170-180 grader C under 20-30 minuter. Underhärdning lämnar en mjuk film; överbakning gör polymeren spröd.
| Scen | Nyckelkontrollparameter | Felläge om off-spec |
| Förbehandling | Slutsköljningskonduktivitet under 5 mikrosiemens/cm | Dålig vidhäftning, filmdelaminering |
| Nedsänkning | Badets fasta partiklar 18-22 procent, spänning 150-300 V DC | Pinholes, ojämn filmkonstruktion |
| UF sköljning | Genomsläpp flöde och tryckbalans | Drag-out fläckar, bad nedsmutsning |
| Bota | Metalltemperatur 170-180 grader C i 20-30 min | Mjuk film eller överbakad sprödhet |
Filmtjocklek, standarder och vad en köpare bör specificera
Ange minst 18-25 mikron film på utvändiga ytor, 10-15 mikron inuti hålen och verifiera med saltspray och korsstreckadhesion. Varje mål nedan är parat med dess teststandard.
Samma standarder gäller för olika storlekar. Tungväggshöljen över 260 mm hål behöver filmkartering över hela hålets längd; dragvinkeln vid flänsen är där tjockleksfel uppstår först.
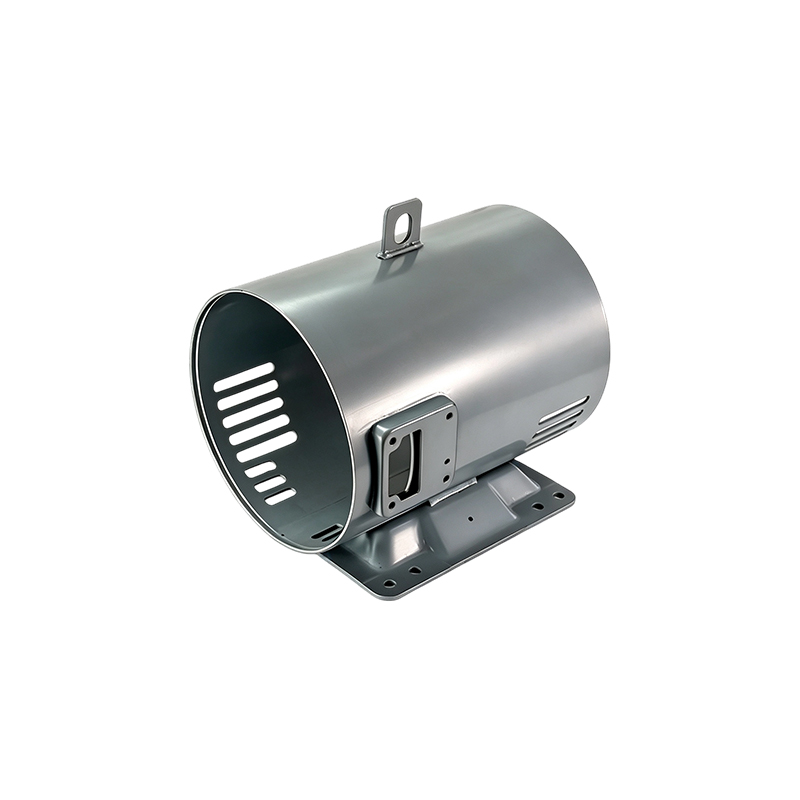
 343 mm ID tungväggigt motorhus med bas och svetsad lyftögla Detta hölje är designat för extra stora industrimotorer och erbjuder en väggtjocklek på 6 mm, svetsad kopplingsplint och monteringsfot för stabilt stöd i krävande tillämpningar som gruvdrift och marin framdrivning. Visa produkt →
| Egendom | Målvärde | Testmetod |
| Torrfilmtjocklek | 18-25 mikron yttre; Minst 10 mikron i hålet | Virvelström enligt ISO 2808 |
| Crosshatch vidhäftning | Ingen borttagning vid 0 mm avstånd | ASTM D3359 |
| Saltspray röd rost | Ingen rödrost före 240 timmar | ASTM B117 |
| Blyertshårdhet | 2H minimum | ASTM D3363 |
Kartan nedan kommer från ett svetsat 140 mm hålhus på en kontrollerad katodisk epoxilinje:
Om hålet bearbetas efter beläggning har filmvärden ingen effekt på presspassningstoleranserna. Om det belagda hålet är passningsytan, subtrahera den uppmätta filmen från interferenstillåten och kör ett presspassningstest med belagda prover.
Hartsval för motorhus E-Coat: Epoxi, Akryl eller Hybrid
Ange katodisk epoxi som standard, akryl endast när färg- eller UV-stabilitet är ett hårt krav, och hybridsystem när en linje måste uppfylla både korrosions- och kosmetiska mål.
Bästa korrosionsbeständighet och vidhäftning; endast tillgänglig i svart och mörkgrå. Används i ungefär 90 procent av motorhustillämpningar eftersom den klarar 240 timmars saltspray vid 20 mikron.
Bättre UV- och färgbevarande med högre glans, men lägre korrosionsprestanda. Väljs när höljet förblir synligt utan topplack, vanligtvis i apparatmotorer.
Mellanliggande korrosion och färgprestanda. Används när en enda ugn bearbetar blandade delar och linjen inte kan köra två badkemi.
För motorhus av kraftigt stål som utsätts för spolningskemikalier och vägsalt, motorhus elektroforetisk beläggning specificerat är vanligtvis en 25-30 mikron katodisk epoxikonstruktion med saltsprayresultat över 400 timmar. Våta pumpmotorer som använder stålrörshus följer samma regel; en rörkropp har inga vassa kanter, så filmen förblir enhetlig runt omkretsen.
 127 mm ID sömlöst stålrör tungväggigt motorhus Precisionstillverkat av sömlösa stålrör med 7,9 mm väggtjocklek, ger detta hölje överlägsen strukturell styvhet och utmattningsmotstånd, idealiskt för tunga industriella miljöer som kräver hållbarhet och vridhållfasthet. Visa produkt →
Elektroforetisk beläggning vs. pulverbeläggning: vad som förändras för köparen
E-coat vinner på intern täckning och filmlikhet; pulver vinner på extern filmbyggnad, slaghållfasthet och färgomfång. På motorhus är de två ofta kombinerade.
- Nedsänkning reaches every internal cavity
- 15-25 mikron film, enhetlig inom 5 mikron
- Utmärkt kant- och svetssömstäckning
- Cirka 95 procent materialutnyttjande
- Smal färgskala: svart och mörkgrå
- Spray, endast täckning av siktlinjen
- 60-120 mikron film för slagtålighet
- Tjock, seg utvändig yta
- Överspray minskar effektiviteten
- Brett färg- och texturområde
Ett vanligt mönster är ett e-coat-basskikt plus en pulverlack på den exponerade utsidan: hålet får fullt korrosionsskydd och utsidan får en tjockare, reptålig, färgmatchad finish.
Granska en leverantörs E-Coat-linje innan du beställer
Granska badet, inte broschyren. Be om titreringsloggar, konduktivitetsposter och filmkartor från de senaste 30 produktionsdagarna; behandla ett enstaka saltspraycertifikat som dokumentation, inte bevis.
En tillverkare som Jiangsu Yufeng Electric Co., Ltd., som kör hela processen från stålformning till ytbehandling i en anläggning, kan dokumentera bad- och förbehandlingshistoriken för varje produktionsdag.
- Förbehandlingskemiloggar: fosfat- eller zirkoniumkoncentrationer och slamregistreringar
- Slutsköljningskonduktivitet under 5 mikrosiemens/cm
- Badets fasta ämnen, pH, temperatur och konduktivitet plottade under de senaste 30 skiften
- Filmtjocklekskartor på produktionshus, med hål och ribbor
- Härdningstemperaturprofil: börvärde, bandhastighet och metalltemperaturrekord
- Saltspray och vidhäftningsrapporter från samma badkemi som styr dina delar
En kontrollerad linje håller filmtjockleken Cpk över 1,33. En okontrollerad linje svänger med 10 mikron eller mer mellan batcherna, och dessa svängningar korrelerar direkt med garantireturer i fukt- eller spolningsdrift.
Vanliga frågor
Hur länge skyddar elektroforetisk beläggning ett motorhus?
Vid inomhusservice förhindrar en 20-25 mikron katodisk epoxi e-beläggning på ett korrekt förbehandlat stålhölje röd rost längre än 240 timmar i ASTM B117 och i flera år inomhus. Utomhus- eller tvättarbete kräver en tjockare film eller ett pulvertäckskikt.
Påverkar e-coating presspassningstoleranserna på statorhålet?
Om hålet bearbetas efter beläggning har e-coat ingen effekt på passformen. Om det belagda hålet är passningsytan, subtrahera 10-15 mikron-filmen från interferenstillåten och kör ett presspassningstest med belagda prover.
Kan e-coating appliceras på motorhus i rostfritt stål?
E-coat fäster på rostfritt stål efter förbehandling, men det är sällan specificerat på 304 rostfria motorhus eftersom metallen redan motstår korrosion. Den används endast när galvanisk isolering, färg eller en enhetlig finish krävs.
Vad tillför e-coating till kostnaden för ett motorhus i stål?
På ett 100-160 mm borrhål lägger e-coat 3-8 procent till delkostnaden, beroende på volym, filmtjocklek och om linjen går internt. Materialanvändning nära 95 procent håller den under sprayapplicerad primer.
 Previous